何をお手伝いできますか?
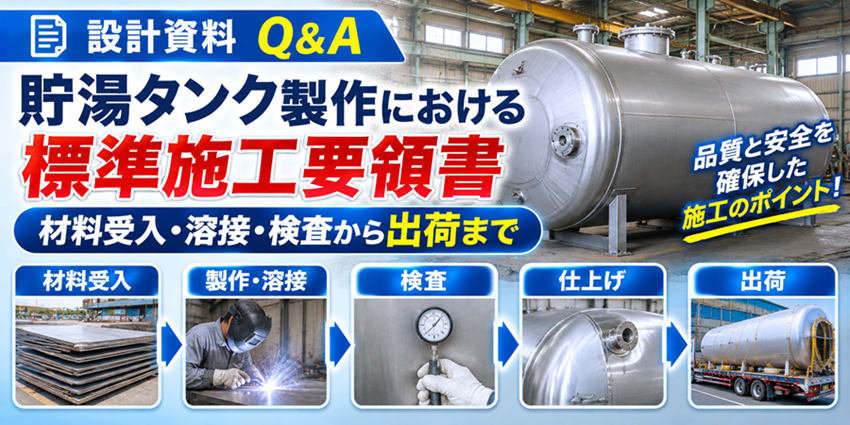
建築設備・給湯設備におけるステンレス製や亜鉛めっき付鋼板製などの「貯湯タンク製作」に関する、材料受入から製作、各種検査、出荷・引渡しまでの管理手順をまとめた標準施工要領書です。
1. 適用範囲
本施工要領書は、ステンレス製、亜鉛めっき付鋼板製、エポキシコーティング鋼板製の貯湯タンク(給湯用)について、材料受入から製作、検査、出荷・引渡しまでの管理手順を規定します。なお、法令対象の耐圧容器は別途法令書類に従うものとします。
2. 参照規格・定義
- 関連規格: JIS等関連規格(材質、めっき、塗装、溶接、NDT)に準拠する。
- 図面管理: 製作図、溶接記号、ノズル位置、開口(点検口)寸法を正確に確定すること。
- 用語定義: φ は直径、°C は摂氏を表す。
3. 材料受入・保管
3.1 材料仕様
- ステンレス板: 材質(SUS304 / 304L / 316 / 316L / 444等)を図面で指定する(※SUS444/SUS404表記は図面に準じて統一)。
- 亜鉛めっき鋼板: Si含有量 ≤ 0.02% を基準にし、JIS認定めっき工場製を使用する。めっき厚を図面で規定する。
- エポキシコーティング: 耐熱エポキシ(例:NE307 / NE312等)を指定し、焼付条件(温度・時間)を図面・仕様書に明記する。
3.2 受入検査
- 材質証明書(材質、ロット、トレーサビリティ)の照合。
- 板厚、公差、表面状態(傷、凹み、めっき欠陥)の確認。
- 必要な試験片(化学成分、機械的性状)を抜取検査で実施する場合は、計画を明記する。
3.3 保管
- 湿気・塩分の多い場所を避け、搬送時の保護を行う。めっき・コーティング面は擦傷防止措置を講じる。
4. 製作工程および管理点
4.1 一般事項
- 製作は承認済み製作図に従う。図面にない変更は設計者の承認を必須とする。
- 全工程において溶接記録および検査記録を確実に保存する。
4.2 切断・成形
- 切断面の精度、開先形状を確認する。外周R、角R(エポキシ品はR≥5mm)を順守する。
- ノズル・点検口の開口寸法、位置公差を指示図通り確認する。
4.3 開先・仮組立
- 開先はすべて指示通りに作成する。隙間、同心・同軸の確認を行い、仮締めで歪み管理を徹底する。
4.4 溶接
- 溶接方式を材質に応じて指定する(TIG / MIG / 被覆アーク)。溶接棒(フィラー)の品種は図表に従う。
- 溶接手順書(WPS)を作成し、板厚別の電流・電圧・速度、予熱・間欠・後熱条件、ビード数を明記する。
- 厚板は歪み対策(順序、治具、拘束)を実施する。裏当ての有無、裏波処理を指定する。
- 溶接後の仕上げ(研磨目、スケール除去、酸洗の範囲)を指定する(内面は #300 以上研磨または酸洗、溶接部周辺は最小限可)。
4.5 内部部材・付属品の取付
- 内部アングル・チャンネルは全周溶接で取り付ける。タッピング/貫通孔の基準径を明記(点検口は φ450以上、タッピングは機能に応じて下穴径または貫通径を明示)。
- 熱交換器材質は銅とするが、水質に応じて代替材(SUS等)を検討する注記を付記する。
4.6 表面処理・コーティング
- 亜鉛めっき鋼板は指定めっき厚、付着試験・外観検査を実施する。
- エポキシコーティングは下地サンドブラスト(Sa2 1/2以上)後、所定の焼付温度・時間で硬化。焼付条件は製品仕様に従う(例:NE307 200°C 4時間、NE312 180°C 7時間、許容差を明記)。
- 外面塗装・断熱材取付時の防湿対策を実施する。
4.7 電気防食(必要時)
- 外部電源防食は専門ベンダーへ委託する。電極材質(白金めっき等)は設計根拠を明記し、タンク材質との適合を確認する。線電極本数は目安表に従い現地状況で調整する。
4.8 組立・支持取付準備
- フランジ面の平面度、ノズル同軸・面間を確認する。アンカーボルト位置・支持盤寸法を図面通り確認する。
5. 検査・試験
5.1 NDT(非破壊検査)
- 目視(VT)は全溶接部に実施。浸透探傷試験(PT)は表面欠陥が問題となる溶接に実施。超音波探傷(UT)または放射線透過(RT)は厚板、重要継手に適用し、合格基準を図面・WPSに明記する。
- 各検査の記録(検査員、日時、結果、写真)を保存する。
5.2 圧力試験
- 耐圧試験(静水圧又は空気加圧)は製品仕様に従い実施する。試験圧、保持時間、漏洩判定基準を明記(例:設計圧力の1.5倍を10分保持、漏洩無し)。空気試験は危険性を考慮して最小化し、代替に水圧を推奨する。
- 圧力計の較正および試験責任者を明記する。
5.3 衛生・機能試験
- 内面洗浄、循環試験、温度保持試験(サーモスタット精度 ±5°C以内の確認)を実施する。滞留箇所の排水確認を行う。
- 必要に応じ微生物検査や水質試験を規定する。
5.4 寸法・外観検査
- 図面指定の外形寸法、公差、ノズル位置、点検口(φ450 以上)等を確認する。面粗さ、研磨目を確認する。
- 塗膜厚、付着試験、めっきの外観検査を実施する。
5.5 最終検査・受入
- 全記録(材質証明、WPS、溶接記録、NDT成績、圧力試験記録、外観・寸法検査表)をレビューし、合格証明書を発行する。
6. 引渡し・設置指示・保守
6.1 引渡し書類
- 製作図(製作番号・改訂)、材質証明、溶接記録(WPS・PWHT記録)、NDT・試験成績書、取扱説明書・保守マニュアルを一式揃える。
6.2 設置時注意
- 支持盤、アンカーボルト、周囲スペース、配管熱伸縮の取り合い、初期据付検査(水平・アンカーボルトトルク)を確認する。点検口の周囲可搬スペースを確実に確保する。
6.3 保守運用
- 初期運転手順(徐々に加圧・加温)、循環・排水の頻度、定期点検項目(内面観察、洗浄、温度・圧力計の点検)をマニュアル化する。
7. ドキュメント(添付チェックリスト)
- 受入チェックシート: 材質証明、板厚、公差、外観
- 製作工程チェック: 開先確認、仮組立確認、溶接WPS準拠確認
- 溶接記録台帳: 溶接者、WPS番号、電流・電圧、パス数
- NDT記録: 検査種別、検査員、結果
- 圧力試験記録: 試験方法、圧力、保持時間、結果
- 最終受入表: 全記録の有無、合否判定
8. 補足(品質と安全に関する注意)
- SUS444 / SUS404等の材質表記は図面に基づき一義化し、電気防食の可否・理由を材料特性(腐食挙動)とともに注記すること。
- 溶接・試験は適格な資格者で実施し、危険作業(空気圧試験、高温焼付等)は安全管理・作業指示を徹底すること。
- 本要領は設計条件(圧力、温度、水質、用途)に応じて適宜補正するものとする。